介紹
當採購工程師篩選鍛造供應商時,能力表上的噸位數據通常是他們首先檢查的項目,且往往也是他們最後才仔細考究的項目。. 鍛造工藝的選擇不僅僅是將零件尺寸與最大可用的壓模配合;還要考慮到零件的幾何形狀是否能夠透過單一模具成型,或是需要多模具的連動操作;而錯誤的判斷正是供應商資格審核中最常見且最具成本效益的錯誤之一。. 擁有 8,000 噸壓力的供應商並不一定適合用於製作尺寸細小、形狀複雜的支架;同樣,即使供應商沒有大型壓機,也不一定能處理大型結構鍛造,而無關於模具設計。正確的問題並非「你的壓機有多大?」而是「你如何決定這件產品需要一個模具還是三個模具,以及在你切鋼之前如何得知?」"
對於鋁合金鍛造而言,這與大多數買家所預期的情況相比更為重要,因為鋁合金的固態成形特性(與鑄造不同,鑄造過程需要將整個模具內部的材料擠壓成一個複雜的腔體)取決於金屬流動在模具序列中如何進行。.
為什麼單憑噸位就無法預測鍛造能力?
噸位能告訴你一台壓機可以施加的最大力——僅此而已。它並不會告訴你:
- 您的零件的幾何形狀是否可以透過一個模具完成填寫,或是否需要多個模具? 阻擋器(預型模)模具 舞台前 終端活字
- 閃光設計和切削角度是否適合合金材質和壁厚
- 模具製作前是否已透過模擬驗證過模具序列的有效性
在新聞選取工程中廣泛應用的一條準則是保留一個 計算後的峰值形成載荷之上,載荷幅度在20至30% 噸之間, 以應對材料特性變化、模具磨損以及壓模準確度的誤差為基礎。這個餘量是正確調整壓模尺寸的基點。 已知 形成壓力——但它並未說明單一壓模行程是否能在沒有缺陷的情況下達成該壓力。對於具有深槽、薄壁轉變為厚邊緣的零件或非軸向幾何形狀,鍛造工程學上的預模設計書籍在這一點上保持一致:單一壓模通常無法在複雜的幾何形狀上完全填充腔室,除非有流動缺陷,例如折疊或不足填充,因此在最終壓模完成形狀之前,會使用阻斷階段來逐步重新分配金屬。.
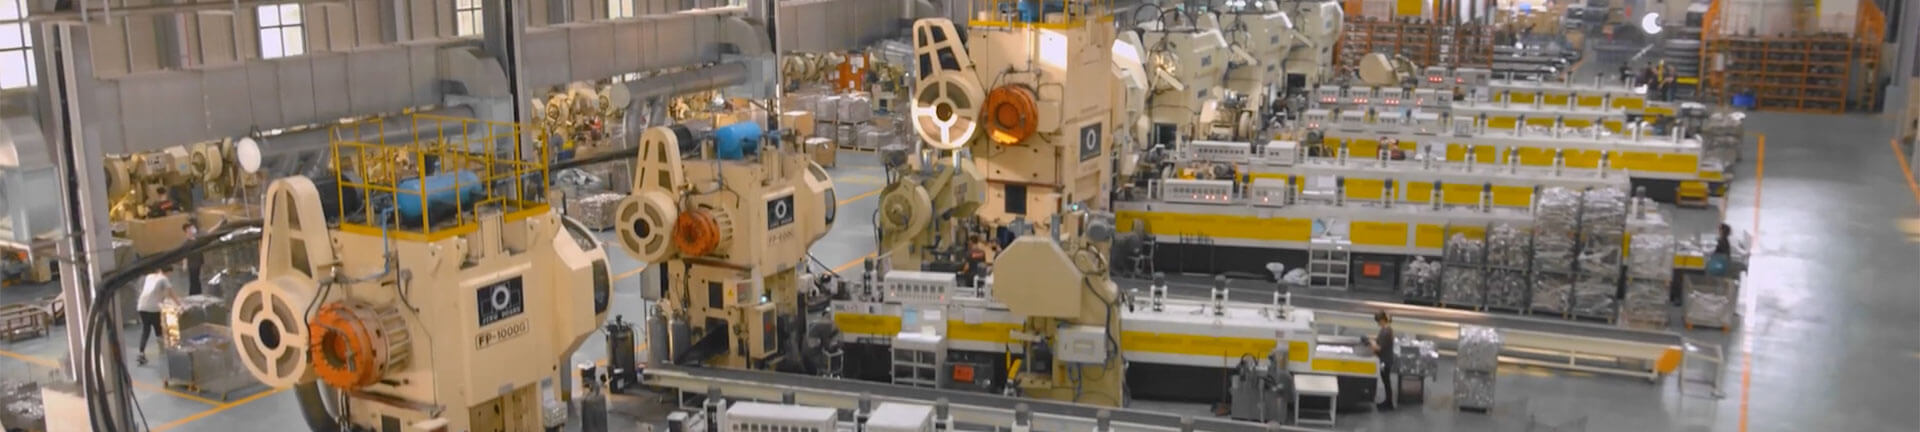
AFT擁有十種鍛造壓機級數,從260噸到8,000噸不等。 在熱軋和冷軋生產線之間 —包括 8000T、5000T、4500T、雙 4000T、3500T、2000T、雙 1600T-plus-servo、六台 1000T 壓機配有自動手臂生產線,以及一台 600T 的四軸壓機,以及一台 260T 到 2500T 的冷壓機。這些設備的配置旨在確保噸位級別和模具序列的選擇能與零件相匹配,而非強迫採用某一家較小的供應商所擁有的單台壓機。.
如何判斷某個零件是否需要單模或多模鍛造?
當零件具有以下條件時,它非常適合使用多模組(封裝器+完成工序)鍛造而非單模組成形:
- 顯著的剖面變異 — 緊密的導管旁邊的薄壁或法蘭
- 深肋或非對稱的分支 — 是一種無法由直線流動的金屬從單一坯料中輸送到的幾何形狀
- 嚴格的穀物流動要求 用於承受疲勞應力的應用,其中流線必須沿著載荷徑線移動,而非被加工時被切斷。
- 單件鍛造的多種功能性特點 如果強制使用一個模具,則會需要額外的模具和加工零件。
對於複雜性而言,是一個有用的參考點:例如,鑄造單塊煞車卡鉗——這些零件結合了多個安裝孔、內部流體通道以及結構肋塊,形成一個單獨的鑄造體——通常就需要用到 接著是阻擋球的階段,接著是終點球。, 以及在某些情況下進行二次精準加工,因為固態金屬流無法像液體鑄造過程一樣在一擊中即可重新分配材料。(在此作例子的部分複雜性分類,而非作為已公開的客戶方案。)
單模與多模(封閉式+完成式)鍛造
| 尺寸 | 單模鍛造 | 多模組(封閉式+完成式)鍛造 |
| 典型零件形狀 | 簡單且大部份為軸向同心形,且截面變化較為平緩 | 複雜的幾何結構:深層肋條、混合壁厚度、多種功能性特點 |
| 材質不匹配時的流動風險 | 流量徑短且直徑小 | 如果被迫使用一個活塞,則為高值:不足填充、折疊或流線斷裂 |
| 設備投資 | 低 — 一組骰子 | 更高級 — 防禦者骰 + 完成者骰(偶爾會加入第三個精準度骰) |
| 模擬驗證的重點 | 確認填充和閃光平衡 | 在切割鋼材之前,確認各銑刀工序中的增量音量分布。 |
| 穀物流出結果 | 適用於不需耐疲勞的關鍵零件 | 適用於耐疲勞、安全關鍵結構件 |
| 範例部分類別 | 簡單的導軌、分距器、基本支架 | 單塊式煞車卡鉗、控制臂及多功能套件 |
您應該向供應商要求什麼噸位額度?
請查詢每台壓模機的計算峰值形成載荷——而不只是該壓模機的最高載荷值。供應商在標準的 20–30% 範圍內工作,並根據該載荷值調整壓模機級別,以配合零件實際所需力(而非單純「我們擁有的最大壓模機」),這代表他們在鍛造行業中應用了相同的工程邏輯,以確保安全且耐磨的使用。一台壓模機如果持續接近其最高載荷值,則會加速模具磨損,並增加因批次間材料特性差異而導致的低載荷缺陷風險——這正是為什麼根據計算載荷調整壓模機級別,而非僅僅採用最大可用的壓模機,才是更可靠的廠商能力指標。.
AFT 的鍛造模擬 (QForm) 應用於在工具切割前驗證各鍛造工序中的模具填充和體積分布。其在固態鋁材成形方面的預測準確度約為 60–70%;餘下的差異則透過工程師對模具填充風險的評估加以解決,而非留作未解決的缺口。. 這類資訊是大多數供應商都不願公開的,模擬軟體只是作為規劃輔助工具,而非保證;因此,買家應對任何聲稱其有此能力的供應商保持懷疑態度。.
供應商審核期間驗證模具與壓模機的相符性
一旦設計出模具序列並切割出模具,持續的風險就會轉移到模具磨損和壓模準確性方面。. AFT 在每個生產批次中檢查第一、中間和最後的零件, 使用四台蔡司協心測量機和一台便攜式3D掃描儀,將模腔的形狀與原始3D模型進行比較。當發現與磨損相關的尺寸漂移時,模具會被送回模具加工廠進行精修(調整模腔的深度),而不是讓它繼續漂移而變成廢料——這是一個關鍵控制點,因為多模組工具的使用會導致模腔表面積更大,且無法像單模組工具一樣平穩地磨損。.
同樣的審查準確性邏輯也適用於偽造的下游過程:詳見 AFT 如何在內部控制 T4/T6 熱處理 同時,同一的第一/中間/最後一塊零件的處理方式也會延續至後製熱處理階段。.
在確定工具組裝預算之前,請向鍛造供應商提問 7 個問題
- 根據我的零件的幾何形狀,您建議使用單模或多模(模具+完成工序)鍛造,以及為什麼?
- 每個模組階段的計算峰值形成載荷是多少,您會以什麼噸位幅度運作?
- 哪種模擬軟體可以驗證模具序列的準確性,以及該軟體對於我的合金與加工方式(熱鍛與冷鍛)的已知精度限制是多少?
- 這個工序需要多少個工序階段,以及兩階段與三階段工序之間的刀具成本差異是多少?
- 您擁有什麼級別的內部印刷設備?我的零件是否會使用與計算的載荷相符的設備運作,或者會使用隨機提供的任何印刷設備?
- 您的第一種/中間種/最後一次檢查方法是什麼?以及哪些設備用於對模腔形狀與原始設計進行比較?
- 如果在生產過程中的磨損出現差異,您的模具校正流程是什麼?模具加工廠的完善工作由誰負責——內部員工還是第三方?
常見問題
是否更大型的壓機(例如 8,000 噸)代表小型、複雜零件的品質會更好?
並不一定。噸位容量決定了可用最大力,而非零件的幾何形狀是否能在一個模具內正確填滿。在沒有正確模具序列的情況下,在超大壓模機上生產的小型且幾何複雜的零件仍可能出現折疊或填料不足的缺陷。噸位和模具設計必須相結合,而非單獨評估。.
阻擋型模具與完成型模具之間有什麼區別?
阻模(預型模)逐漸將金屬從簡單的坯料形狀重新分配至最終零件的近似形狀,同時避免形成細微的細節。接著,完成模完成精準的形狀,利用已分配的金屬量,將阻模階段所定位的預型模完成。複雜的形狀通常需要兩種模具;簡單的形狀通常可以單獨在完成模中完成。.
我如何知道我的零件是否需要多腔鍛造而非單腔鍛造?
具有厚度顯著不均勻、深層裂紋、分支不對稱或疲勞臨界粒度要求的零件,是多腔鍛造的有力選擇。供應商的模擬評估——在工具製作前進行,而非在缺陷出現後——應能證實這一點,而不應僅憑猜測。.
鍛造仿真軟件能否在模具切割前確保無缺陷?
任何負責任的供應商都不應該宣稱擁有這樣的性能。對於固態鋁材成型方面的模擬準確度通常在 60–70% 範圍內,用於預測模具填充和流動行為;其餘部分則取決於工程師的經驗,他們會檢視模擬輸出,以找出軟體可能未涵蓋的風險區域。應將 Treat 100% 的保障視為一個紅色警示,而非令人安心的理由。.
供應商為我量製一台壓印機時,標準的噸位幅度是多少?
常見的工程設計準則規定,在計算出的峰值成形載荷之上,應保留 20–30% 公噸的餘量,以應對材料變異、模具磨損以及壓模準確度方面的誤差。請向您的供應商查詢每模具階段的載荷計算值,而非僅僅是壓模的額定載量,以確認這個餘量是否真的適用於您的零件。.
供應商審核時,我應該檢查哪些與印刷量和模具設計相關的項目?
除了噸位容量外,請詢問模具壽命計算的數量及理由、模擬軟體及其所披露的準確度限制、第一件/中間件/最後一件檢查方法,以及一旦發現模具腔磨損的處理流程。能夠詳細回答這些問題的供應商——而非僅僅提供一般保證——便擁有成熟的噸位與模具合格流程。.
結論
噸位容量是必要的資訊,但這不是正確的第一個問題。真正能預測鍛造品質的關鍵因素是模具序列——單模或多模——是否符合零件的形狀,在工具製作前透過模擬進行驗證,並以與計算的載荷相符的壓模級別進行生產,而非以隨機提供的設備。能夠詳細闡述這些原理的供應商,以及具備公開的模擬限制和記錄的模具磨損控制措施,則是最值得列入考慮的供應商。.
如果您正在為一個形狀複雜的鋁製零件評估鍛造合作夥伴,, 要求進行模具序列與噸位檢討 在投入工具成本之前 — AFT 的工程團隊可以在技術會議中詳細討論您的零件的特定需求。.
如需更多類似的技術指南,請參見 AFT 博客.
