車両部品 A-10
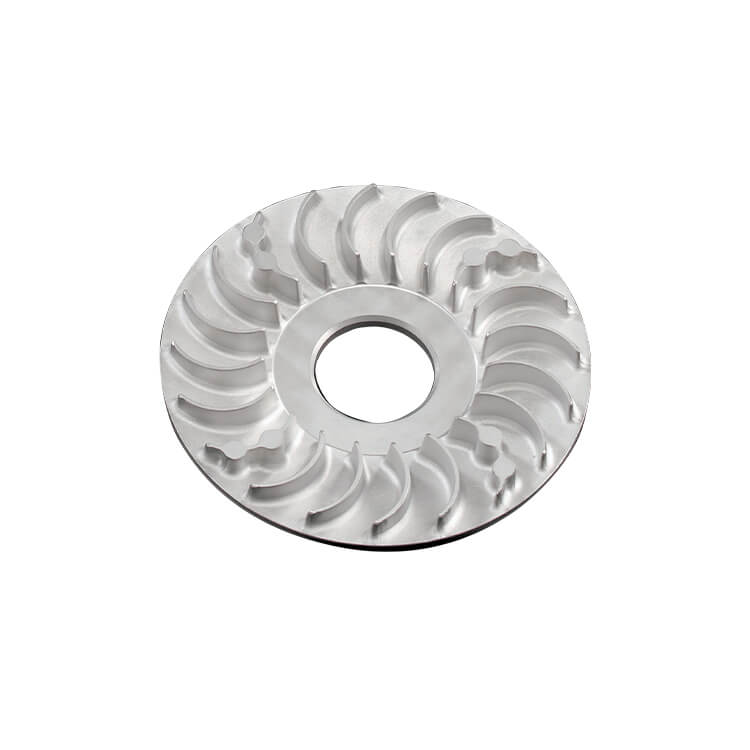
偽造品アルミニウムCVTクラッチ部品A-10:冷却フィン付きCVTシフ
偽造品であるアルミニウム製CVTクラッチ部品A-10は、連続変速トランスミッション(CVT)用のクラッチシフターです。中央に穴を開けたディスクで、表面に放射状に配置された複数の湾曲した冷却フィンが取り付けられています。ベルトとシフターの間の摩擦により動作中に熱が発生し、回転するフィンは空気を動かしクラッチとベルトの冷却を助けます。.
アルフォージテック(AFT)は、多くの細い放射状フィンを備えており、フィンプロファイルを直接閉じ込め加工するため、粒子の流れがすべてのフィンに拡がり、鋳造されたベアリングよりも密度が高く、バランスの調整が容易になります。T6熱処理後、センターボア、フェース、マッティング面は旋削加工され、CNC加工されます。AFTは1000ccの4輪駆動ATV用のCVTトランスミッション部品を製造してきました。.
主な機能
- 1回の操作で成形された放射状に湾曲した冷却フィン
- 緻密な鍛造構造により回転部品の制御をバランスよく行うことができます。
- センター穴、面、接合面が旋削加工され、CNC加工されています
- 1000cc 4WD ATV用CVTコンポーネントの経験
鋳造アルミニウムCVTクラッチ部品A-10の仕様と製造能力
| 商品 | 詳細 |
|---|---|
| 製品カテゴリー | 特殊車両部品 |
| 商品番号. | A-10 |
| 申請 | ATV、UTV、スクーター用のCVTクラッチおよびドライブトレイン |
| 主なプロセス | 閉型熱間鍛造(熱間鍛造プレス:600T~8,000T) |
| 素材 | お客様の仕様に合わせて選択可能。2xxx、5xxx、6xxx、7xxx シリーズのアルミニウム合金(例:2014、6061、6082、7075) |
| 熱処理 | 合金および強度要件による社内T4処理(8ユニット)およびT6人工老化(7ユニット) |
| 二次加工 | CNC加工(52台の加工センター、30台の旋盤)、バリ取り、振動仕上げ |
| 表面仕上げ | 必要に応じて、陽極酸化(硬陽極酸化を含む)、ショットブラスト、電子コーティングまたは塗装 |
| 検査 | ザイツCMM(4台)、硬度計、分光計、蛍光透過検査ライン |
| 参考文献書 | 1000cc 4輪駆動ATV用のCVTトランスミッション部品 |
| 寸法と公差 | 顧客ごとに2D/3D図面 |
| 品質システム | IATF 16949:2016、ISO 14001:2015 |
鋳造アルミニウムCVTクラッチ部品A-10の製造プロセス
- ドローイングレビューとDFM合金、荷重方向、重要な寸法を確認し、その後 QForm シミュレーションを実行して金属流動と欠陥リスクを予測します。.
- デザインと製造ダイセットの数(例えば、ブロッカーダイとファイニッシャーダイ)は部品の複雑さに合わせて計画されており、ダイの形状は携帯型3Dスキャナーで確認されます。.
- 熱間鍛造600T~8,000Tの熱間鍛造プレスでの閉型成形により、部品の形状に沿った連続した粒状流が生成されます。.
- 熱処理T4溶液処理とT6人工老化は社内で実施され、合金および強度要件によって設定されたパラメータが使用されます。.
- CNC加工 そして仕上げ穴、スレッド、接合面は機械加工され、その後、必要に応じてバリ取り、振動仕上げ、ショットブラスト、または陽極酸化が行われます。.
- 検査と発送寸法、硬度、化学組成はCMM、硬度計、分光計を用いて確認され、ロットのトレーサビリティはIATF 16949に従って管理されています。.
